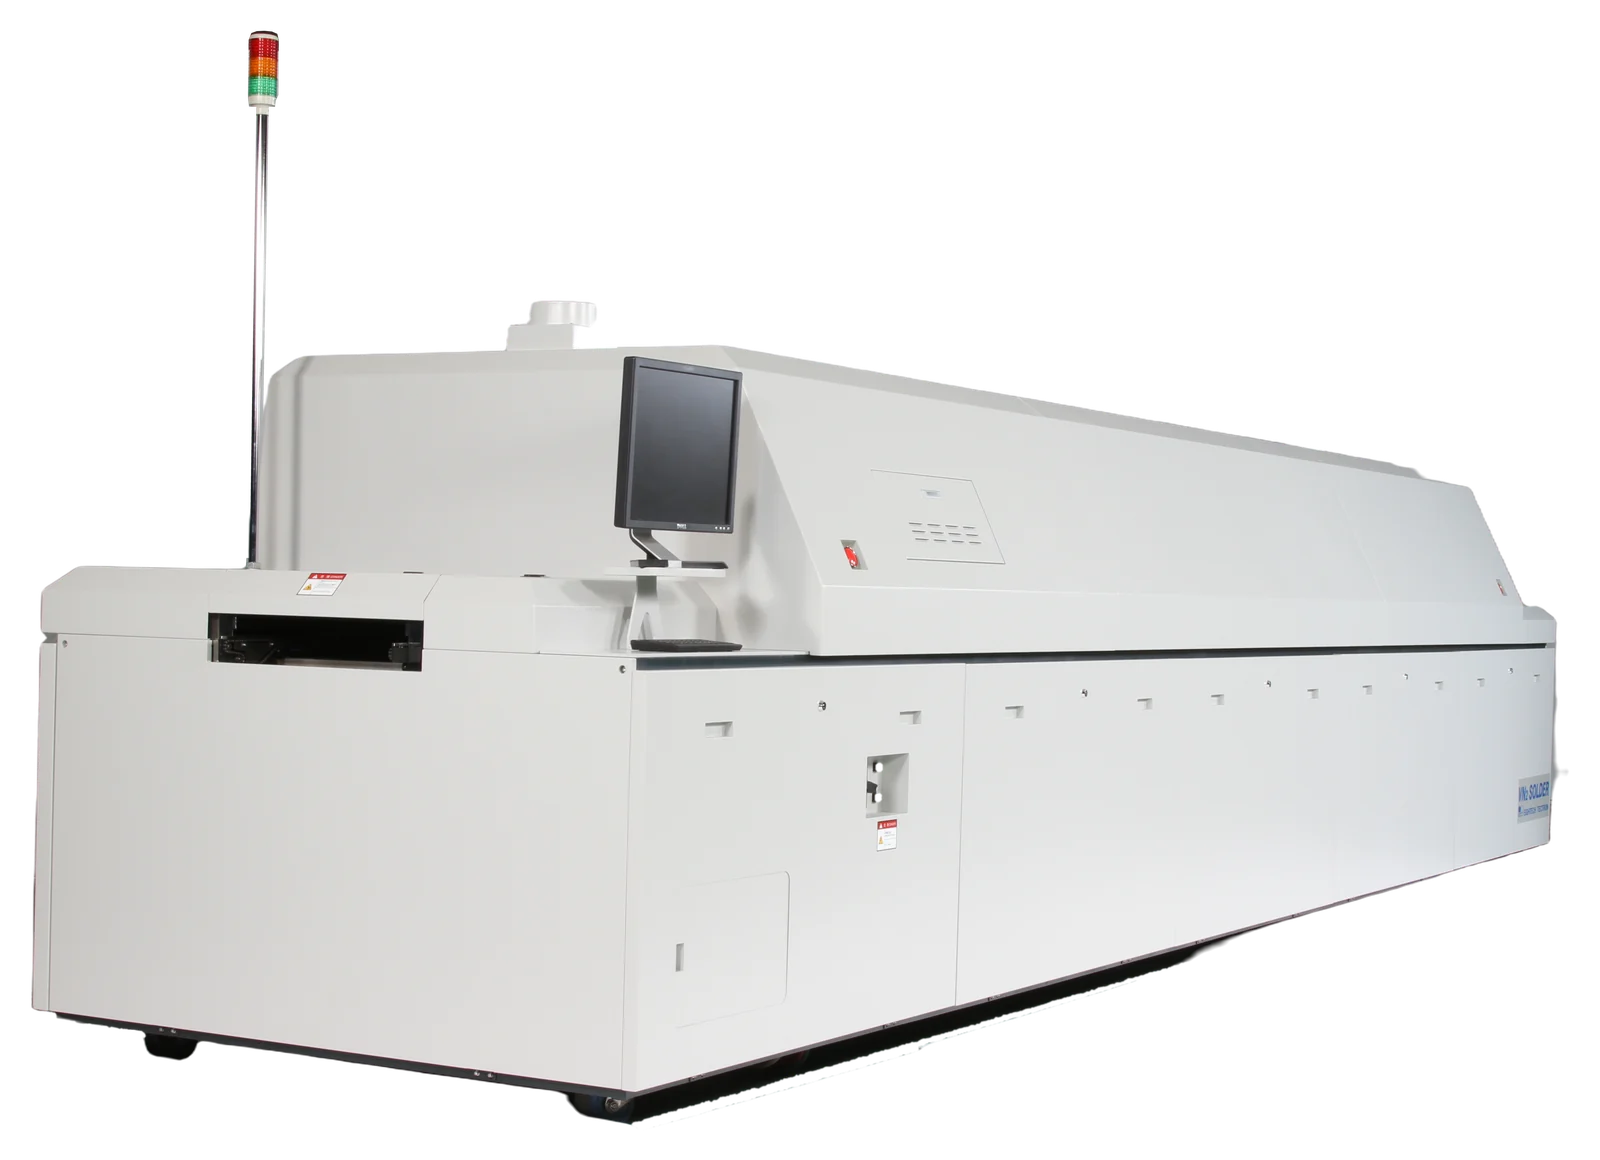
ETC RNV/RSV 真空迴焊爐
ETC RNV/RSV 真空迴焊爐(真空回焊爐)在熱風循環加熱區之後加入真空區,焊料熔融時抽真空,把焊點內的空洞(氣泡)排出;搭配低空洞錫膏,空洞率可降到 1% 以下,同時減少元件位移與浮起。RNV 系列最高 280~300°C,適用一般無鉛錫膏;RSV 系列最高 350°C,適用高溫焊料。RNV162/RSV162 有 4 款、RNV152/RSV152 有 5 款配置,可處理 330 × 250 mm(WD)或 250 × 330 mm(LE)的電路板。
原廠:ETC(日本 Eightech Tectron)|類別:迴焊爐|可選型號:RNV162/RSV162 系列、RNV152/RSV152 系列
以真空排出焊點空洞的迴焊爐
ETC 真空迴焊爐是日本 Eightech Tectron 的線上式迴焊設備。RNV/RSV 系列在熱風循環加熱區之後加入一個真空區:電路板在焊料仍為熔融狀態時進入真空區,壓力降到 1~12 kPa,焊點中由助焊劑揮發形成的氣泡被拉出焊料,再回到大氣壓進入冷卻區。
功率元件、散熱焊盤、QFN 這類大面積焊點最容易出現空洞(void,俗稱氣泡)。一般迴焊爐只能靠錫膏配方與溫度曲線去壓低,真空迴焊則從製程上直接排除。以原廠測試為例,同一種 SAC305 錫膏在氮氣迴焊下空洞率 11.8%,加上真空後降到 1.9%;搭配低空洞錫膏,空洞率可降到 1% 以下。
RNV 系列最高加熱溫度 280~300°C,適用一般無鉛錫膏;RSV 系列最高 350°C,用於高溫焊料。不需要真空製程的產線,可參考 NC 系列熱風迴焊爐;各系列與適用產業的比較見 ETC 迴焊爐選型說明。
真空迴焊能把空洞降到多少
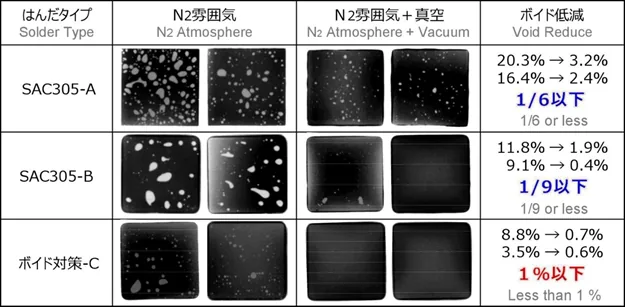
原廠以三種錫膏比較「氮氣迴焊」與「氮氣加真空迴焊」,X 光量測的空洞率如下:
| 錫膏 | 氮氣迴焊 | 氮氣+真空 | 改善幅度 |
|---|---|---|---|
| SAC305-A | 20.3%/16.4% | 3.2%/2.4% | 1/6 以下 |
| SAC305-B | 11.8%/9.1% | 1.9%/0.4% | 1/9 以下 |
| 低空洞錫膏 | 8.8%/3.5% | 0.7%/0.6% | 1% 以下 |
真空的效果不只在空洞:焊料的自我對位力提高,元件位移與浮起不良減少;焊錫填充量增加,外觀檢查更容易判讀。實際改善幅度會因元件、焊盤設計與錫膏而不同,導入前建議以實際產品測試。
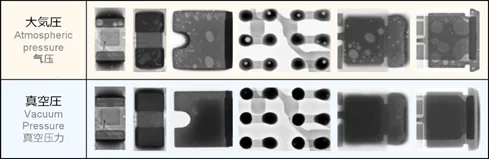
大氣壓與真空迴焊的 X 光比較
同樣的元件在大氣壓下(上排)與真空下(下排)迴焊,焊點內的空洞明顯減少。
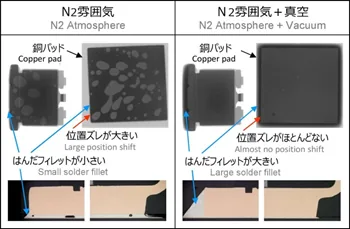
減少位移、增加焊錫填充
只用氮氣時元件偏移大、焊錫填充小;加上真空後幾乎沒有位移,焊錫填充量增加。
RNV/RSV 真空迴焊爐的設計重點
RNV 與 RSV 共用同一套機體:前段是上下熱風循環加熱區,接著是真空區與冷卻區,整條線連續輸送,可直接接在錫膏印刷機與置件機之後。兩者的差別只在最高加熱溫度——RNV 對應一般無鉛錫膏,RSV 對應高溫焊料。
RNV162/RSV162 有 4 款配置,機身寬 1,510 mm;RNV152/RSV152 有 5 款配置,包含 3 個冷卻區的 613-WD。兩代都可處理 330 × 250 mm 或 250 × 330 mm 的電路板。
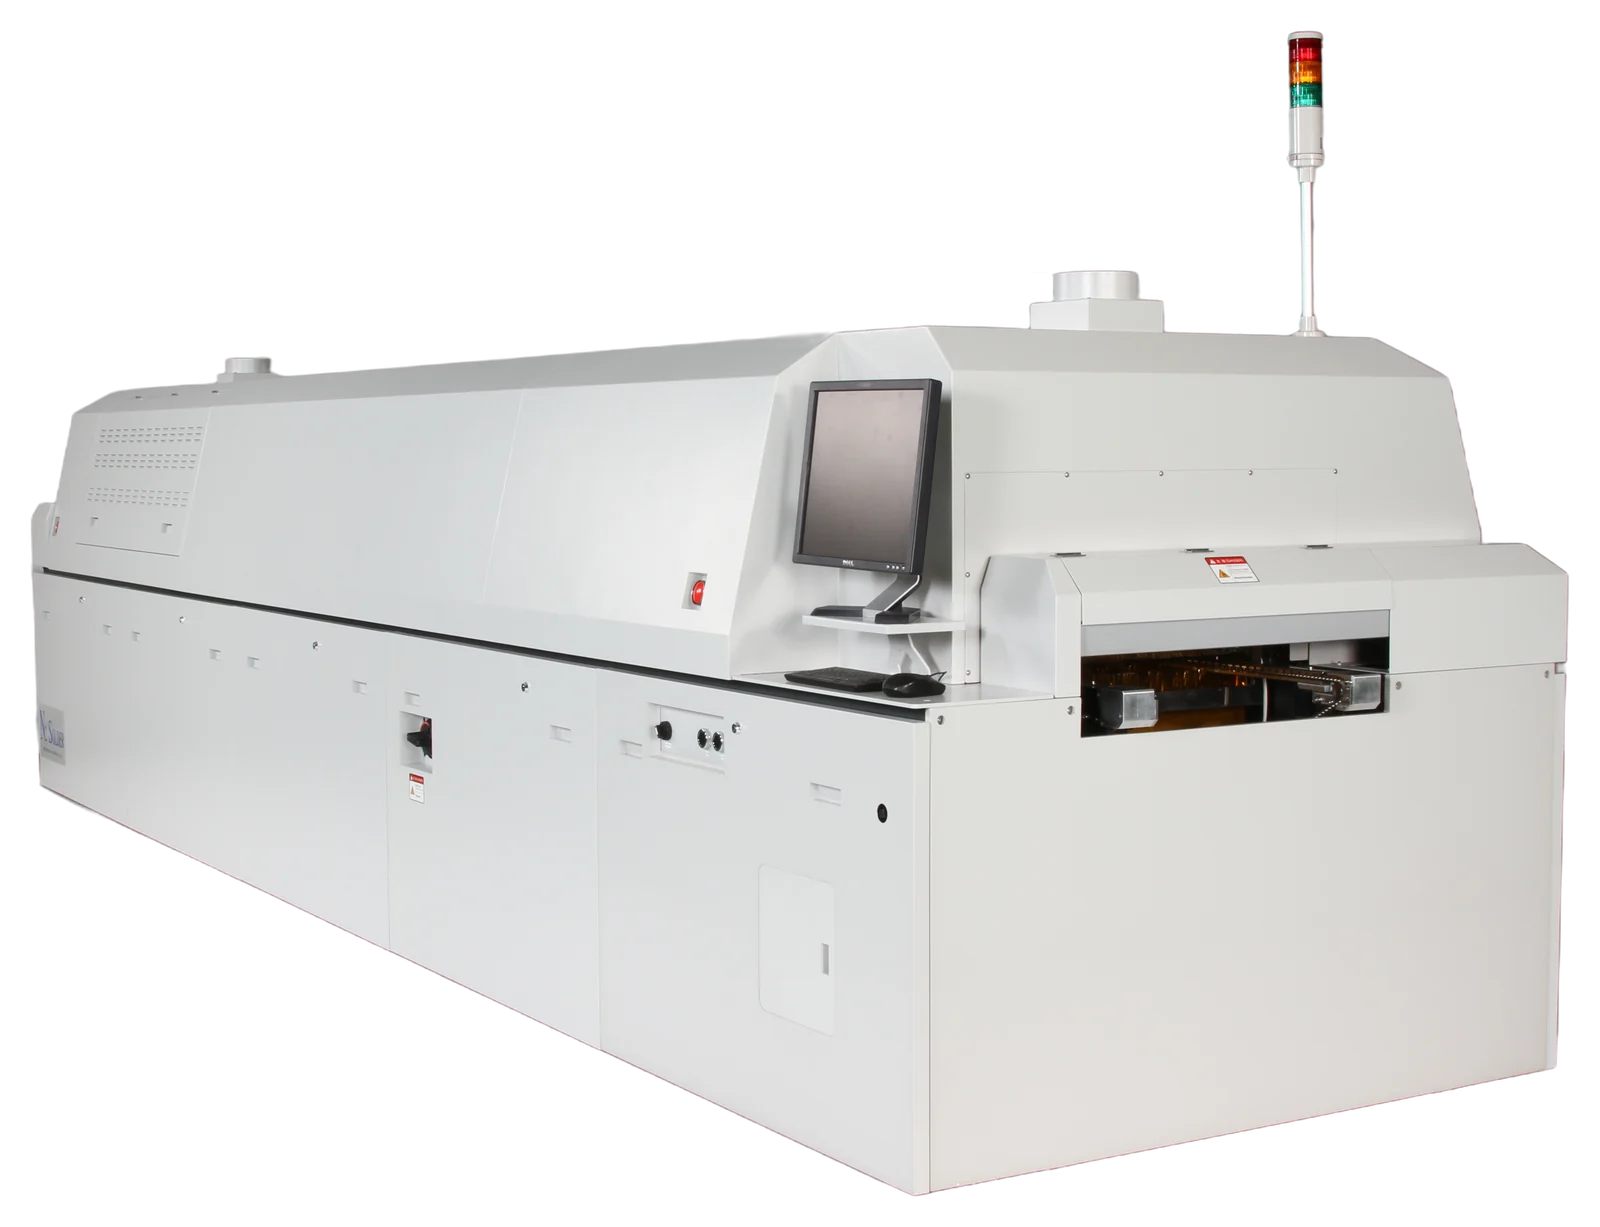
- 上下熱風循環加熱上下兩面以熱風對流加熱,與熱板加熱方式相比,板面溫差(Δt)小、熱傳導佳,可縮短迴焊時間;加熱區數不多也能拉出良好的溫度曲線。
- 雙面板一次完成雙面黏著的電路板,一次真空迴焊就能降低兩面元件的空洞;背面帶鋁散熱片的金屬基板也能焊接。
- 線上連續生產連續輸送式設計,可直接接在置件機之後,最快約每 30 秒一片。
- 氮氣或空氣皆可可作為氮氣迴焊爐,也能在空氣環境下使用。
- 高斷熱、低耗電爐體輕量化,採低熱傳導斷熱材、雙層斷熱與樹脂化斷熱外蓋,原廠標示約可省電 40%,同時減少 CO₂ 排放。
- 大容量助焊劑回收助焊劑一年只需清理數次,長期免維護。
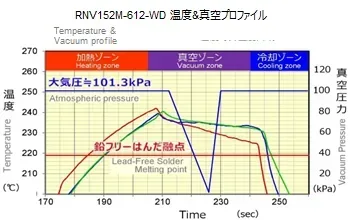
溫度與真空度曲線
RNV152M-612-WD:電路板超過無鉛焊料熔點後進入真空區,壓力從約 101.3 kPa 降下,短時間後恢復大氣壓再進入冷卻區。
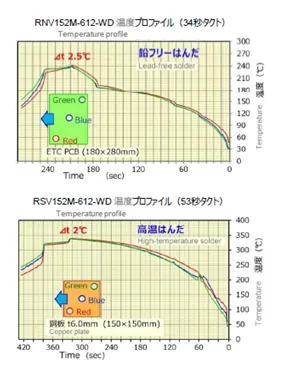
無鉛與高溫焊料的溫度曲線
RNV152M-612-WD 無鉛條件、測試板 180 × 280 mm,約每 34 秒一片,Δt 2.5°C;RSV152M-612-WD 高溫焊料、6 mm 銅板,約每 53 秒一片,Δt 2°C。
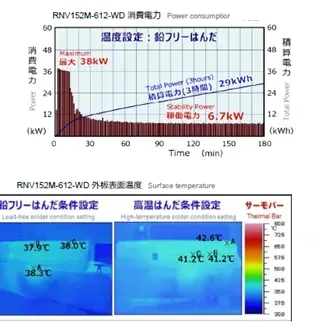
消耗功率與爐體表面溫度
RNV152M-612-WD 無鉛設定:升溫時最大約 38 kW、穩定約 6.7 kW,3 小時累積約 29 kWh。外板表面約 38°C(無鉛)、41~43°C(高溫)。
產品型號與規格參數
| 參數項目 | RNV162/RSV162 系列 | RNV152/RSV152 系列 |
|---|---|---|
| 類型 | 真空迴焊爐 | |
| 型號數 | RNV、RSV 各 4 款 | RNV、RSV 各 5 款 |
| 加熱區/真空區/冷卻區 | 5~6/1/2 | 5~6/1/2~3 |
| 最高加熱溫度 | RNV 280°C;RSV 350°C | RNV 300°C;RSV 350°C(第 5~6 區 400°C) |
| 真空度(kPa) | RNV 1~12;RSV 1~10 | 1~12 |
| 電路板寬度(mm) | 100~330(WD)/100~250(LE) | |
| 電路板長度(mm) | 100~250(WD)/100~330(LE) | |
| 電源 | 三相 200V | |
| 氮氣消耗量(m³/h) | 約 18~24 | |
| 機身長度(mm) | 5,151~6,366 | 5,406~6,286 |
| 輸送高度(mm) | 890~920(標準 900) | |
標示底色的列為各型號的差異;其餘各型號相同,合併為一格。
各系列的完整規格見下方分表。
RNV162/RSV162 系列規格
RNV 與 RSV 共用機體,差別在最高加熱溫度與真空度。型號中的三碼依序為加熱區、真空區、冷卻區數量;WD 與 LE 的差別在可處理的電路板寬度與長度。
| 參數項目 | 512-WD | 612-WD | 512-LE | 612-LE |
|---|---|---|---|---|
| 型號(RNV) | RNV162M-512-WD | RNV162M-612-WD | RNV162M-512-LE | RNV162M-612-LE |
| 型號(RSV) | RSV162M-512-WD | RSV162M-612-WD | RSV162M-512-LE | RSV162M-612-LE |
| 加熱區 | 5 | 6 | 5 | 6 |
| 真空區 | 1 | |||
| 冷卻區 | 2 | |||
| 最高加熱溫度 | RNV 280°C;RSV 350°C | |||
| 真空度(kPa) | RNV 1~12;RSV 1~10 | |||
| 電源 | 三相 200V | |||
| 啟動功率(kW) | 39.5 | 46.8 | 39.5 | 46.8 |
| 穩定功率(kW) | 12.5 | 14.7 | 12.5 | 14.7 |
| 氮氣消耗量(m³/h) | 約 18~24 | |||
| 外形尺寸(長 × 寬 × 高)(mm) | 5,151 × 1,510 × 1,500 | 5,486 × 1,510 × 1,500 | 5,951 × 1,510 × 1,500 | 6,366 × 1,510 × 1,500 |
| 重量(kg) | 約 2,900 | 約 3,000 | 約 3,000 | 約 3,100 |
| 電路板寬度(mm) | 100~330 | 100~330 | 100~250 | 100~250 |
| 電路板長度(mm) | 100~250 | 100~250 | 100~330 | 100~330 |
| 輸送高度(mm) | 890~920(標準 900) | |||
| 助焊劑回收 | 標準配備 | |||
| 風速控制 | 5 段可調 | |||
RNV152/RSV152 系列規格
RSV152 的第 5、6 加熱區最高可達 400°C。613-WD 為 6 個加熱區加 3 個冷卻區的配置。
| 參數項目 | 512-WD | 512-LE | 612-WD | 612-LE | 613-WD |
|---|---|---|---|---|---|
| 型號(RNV) | RNV152M-512-WD | RNV152M-512-LE | RNV152M-612-WD | RNV152M-612-LE | RNV152M-613-WD |
| 型號(RSV) | RSV152M-512-WD | RSV152M-512-LE | RSV152M-612-WD | RSV152M-612-LE | RSV152M-613-WD |
| 加熱區 | 5 | 5 | 6 | 6 | 6 |
| 真空區 | 1 | ||||
| 冷卻區 | 2 | 2 | 2 | 2 | 3 |
| 最高加熱溫度 | RNV 300°C;RSV 350°C(第 5~6 區 400°C) | ||||
| 真空度(kPa) | 1~12 | ||||
| 電源 | 三相 200V | ||||
| 啟動功率(kW) | 32.6 | 32.6 | 36.9 | 36.9 | 37.5 |
| 穩定功率(kW) | 10.9 | 10.9 | 12.3 | 12.3 | 12.5 |
| 氮氣消耗量(m³/h) | 約 24 | 約 18 | 約 24 | 約 18 | — |
| 外形尺寸(長 × 寬 × 高)(mm) | 5,406 × 1,350 × 1,500 | 5,871 × 1,350 × 1,500 | 5,406 × 1,350 × 1,500 | 6,286 × 1,350 × 1,500 | 5,738 × 1,350 × 1,500 |
| 重量(kg) | 約 2,900 | 約 3,000 | 約 3,000 | 約 3,100 | 約 3,100 |
| 電路板寬度(mm) | 100~330 | 100~250 | 100~330 | 100~250 | 100~330 |
| 電路板長度(mm) | 100~250 | 100~330 | 100~250 | 100~330 | 100~250 |
| 零件高度(mm) | 上、下各 30(自鏈條面起算) | ||||
| 輸送高度(mm) | 890~920(標準 900) | ||||
| 助焊劑回收 | 標準配備 | ||||
| 風速控制 | 5 段可調 | ||||
613-WD 的氮氣消耗量型錄未載明,請洽詢。
典型應用場景
大面積焊點:功率元件與散熱焊盤
功率電晶體、IGBT 模組、散熱焊盤等大面積焊接面,助焊劑揮發的氣體不易逸出;原廠以氮氣迴焊測試三種錫膏,空洞率為 3.5~20.3%。真空區在焊料熔融時抽到 1~12 kPa,把氣泡從焊點中拉出,提高導熱與焊接強度。
底部電極元件與雙面板
QFN、LGA 等底部有大面積接地焊盤的元件,焊接後無法目視檢查,空洞只能靠 X 光發現。真空迴焊一次過爐即可降低雙面板兩面元件的空洞,背面帶鋁散熱片的金屬基板也能焊接。
高溫焊料製程
需要高熔點焊料的製程選 RSV 系列,最高加熱溫度 350°C,RSV152 的第 5、6 加熱區可達 400°C;同一台爐也能以無鉛條件運轉。
常見問題
真空迴焊爐和一般氮氣迴焊爐差在哪裡?
前段的熱風循環加熱與一般迴焊爐相同,差別在加熱區之後多了一個真空區。電路板在焊料仍為熔融狀態時進入真空區,壓力從大氣壓(約 101.3 kPa)降到 1~12 kPa,焊點裡由助焊劑揮發形成的氣泡會膨脹並被拉出焊料,恢復大氣壓後再進入冷卻區凝固。一般迴焊爐沒有這一段,大面積焊點的空洞只能靠錫膏配方與溫度曲線去壓低。
用了真空迴焊,焊點空洞可以降到多少?
原廠以三種錫膏比較氮氣迴焊與氮氣加真空:SAC305-A 從 20.3% 降到 3.2%、16.4% 降到 2.4%(約 1/6 以下);SAC305-B 從 11.8% 降到 1.9%、9.1% 降到 0.4%(約 1/9 以下);低空洞配方錫膏從 8.8% 降到 0.7%、3.5% 降到 0.6%,達到 1% 以下。實際結果會因元件、焊盤設計與錫膏而不同,導入前建議以您的產品實際測試。
RNV 和 RSV 系列要怎麼選?
兩者機體相同,差別在最高加熱溫度。RNV 系列最高 280°C(RNV162)或 300°C(RNV152),適用 SAC305 等一般無鉛錫膏;RSV 系列最高 350°C,RSV152 的第 5、6 加熱區可達 400°C,適用高熔點焊料。RSV 也能以無鉛條件運轉,若同一條線兩種焊料都會用到,可直接選 RSV。
型號中的 512、612、613 和 WD、LE 代表什麼?
三碼數字依序是加熱區、真空區、冷卻區的數量,例如 612 為 6 區加熱、1 區真空、2 區冷卻,613 則多一區冷卻。加熱區越多,越容易在較快的輸送速度下拉出完整的溫度曲線。WD 與 LE 的差別在可處理的電路板方向:WD 為寬 100~330 mm、長 100~250 mm;LE 為寬 100~250 mm、長 100~330 mm,LE 機身也較長。
真空迴焊爐的產能如何?會不會比一般迴焊爐慢很多?
RNV/RSV 是線上(in-line)連續輸送式,不是批次爐,可直接接在印刷機與置件機之後。原廠標示最快約每 30 秒一片連續生產;實測溫度曲線中,RNV152M-612-WD 以無鉛條件約每 34 秒一片,RSV152M-612-WD 以高溫焊料焊接 6 mm 銅板約每 53 秒一片。實際速度取決於電路板大小、熱容量與溫度曲線。
一定要用氮氣嗎?耗電量大概多少?
RNV/RSV 可作為氮氣迴焊爐,也可在空氣環境下使用;氮氣消耗量約每小時 18~24 m³。耗電方面,RNV152M-612-WD 在無鉛設定下升溫時最大約 38 kW、穩定後約 6.7 kW,3 小時累積約 29 kWh;爐體採高斷熱設計,原廠標示約可省電 40%。
可以處理多大的電路板?雙面板可以嗎?
RNV/RSV 系列可處理 100 × 100 mm 到 330 × 250 mm(WD)或 250 × 330 mm(LE)的電路板,零件高度上下各 30 mm(RNV152/RSV152)。需要更大板面時,NC 系列熱風迴焊爐可處理寬 50~400 mm、長 70~500 mm,但沒有真空區。雙面板只需一次真空迴焊即可同時降低兩面元件的空洞,背面帶鋁散熱片的金屬基板也可以焊接。
助焊劑回收和日常保養的頻率?
RNV/RSV 標準配備大容量助焊劑回收單元,原廠標示一年只需清理數次,屬長期免維護設計。實際頻率取決於錫膏種類與產量。
其他ETC型號
- ETC NC 系列熱風迴焊爐 — ETC NC 系列是線上式氮氣熱風迴焊爐,不含真空區,用於一般 SMT 產線的無鉛迴焊。NC08 有 8、10、12 個加熱區三種機型(NC08M-82/102/123),可處理寬 50~400 mm、長 70~500 mm 的電路板,輸送速度 0.4~1.6 m/min;耗電量約為前一代機型的一半,NC08M-82 穩定功率約 6.5 kW,實測 Δt 2°C。另有 NC06 系列。
各型號的行程、夾持力與控制介面對照,以及選型說明與常見問題,整理於ETC選型指南。